

Het afkoelingssysteem is belangrijk voor filamentproductielijnen. Om te controleren of het afkoelingssysteem effectief functioneert bij de productie van filamentgaren, kunt u de volgende factoren in overweging nemen:
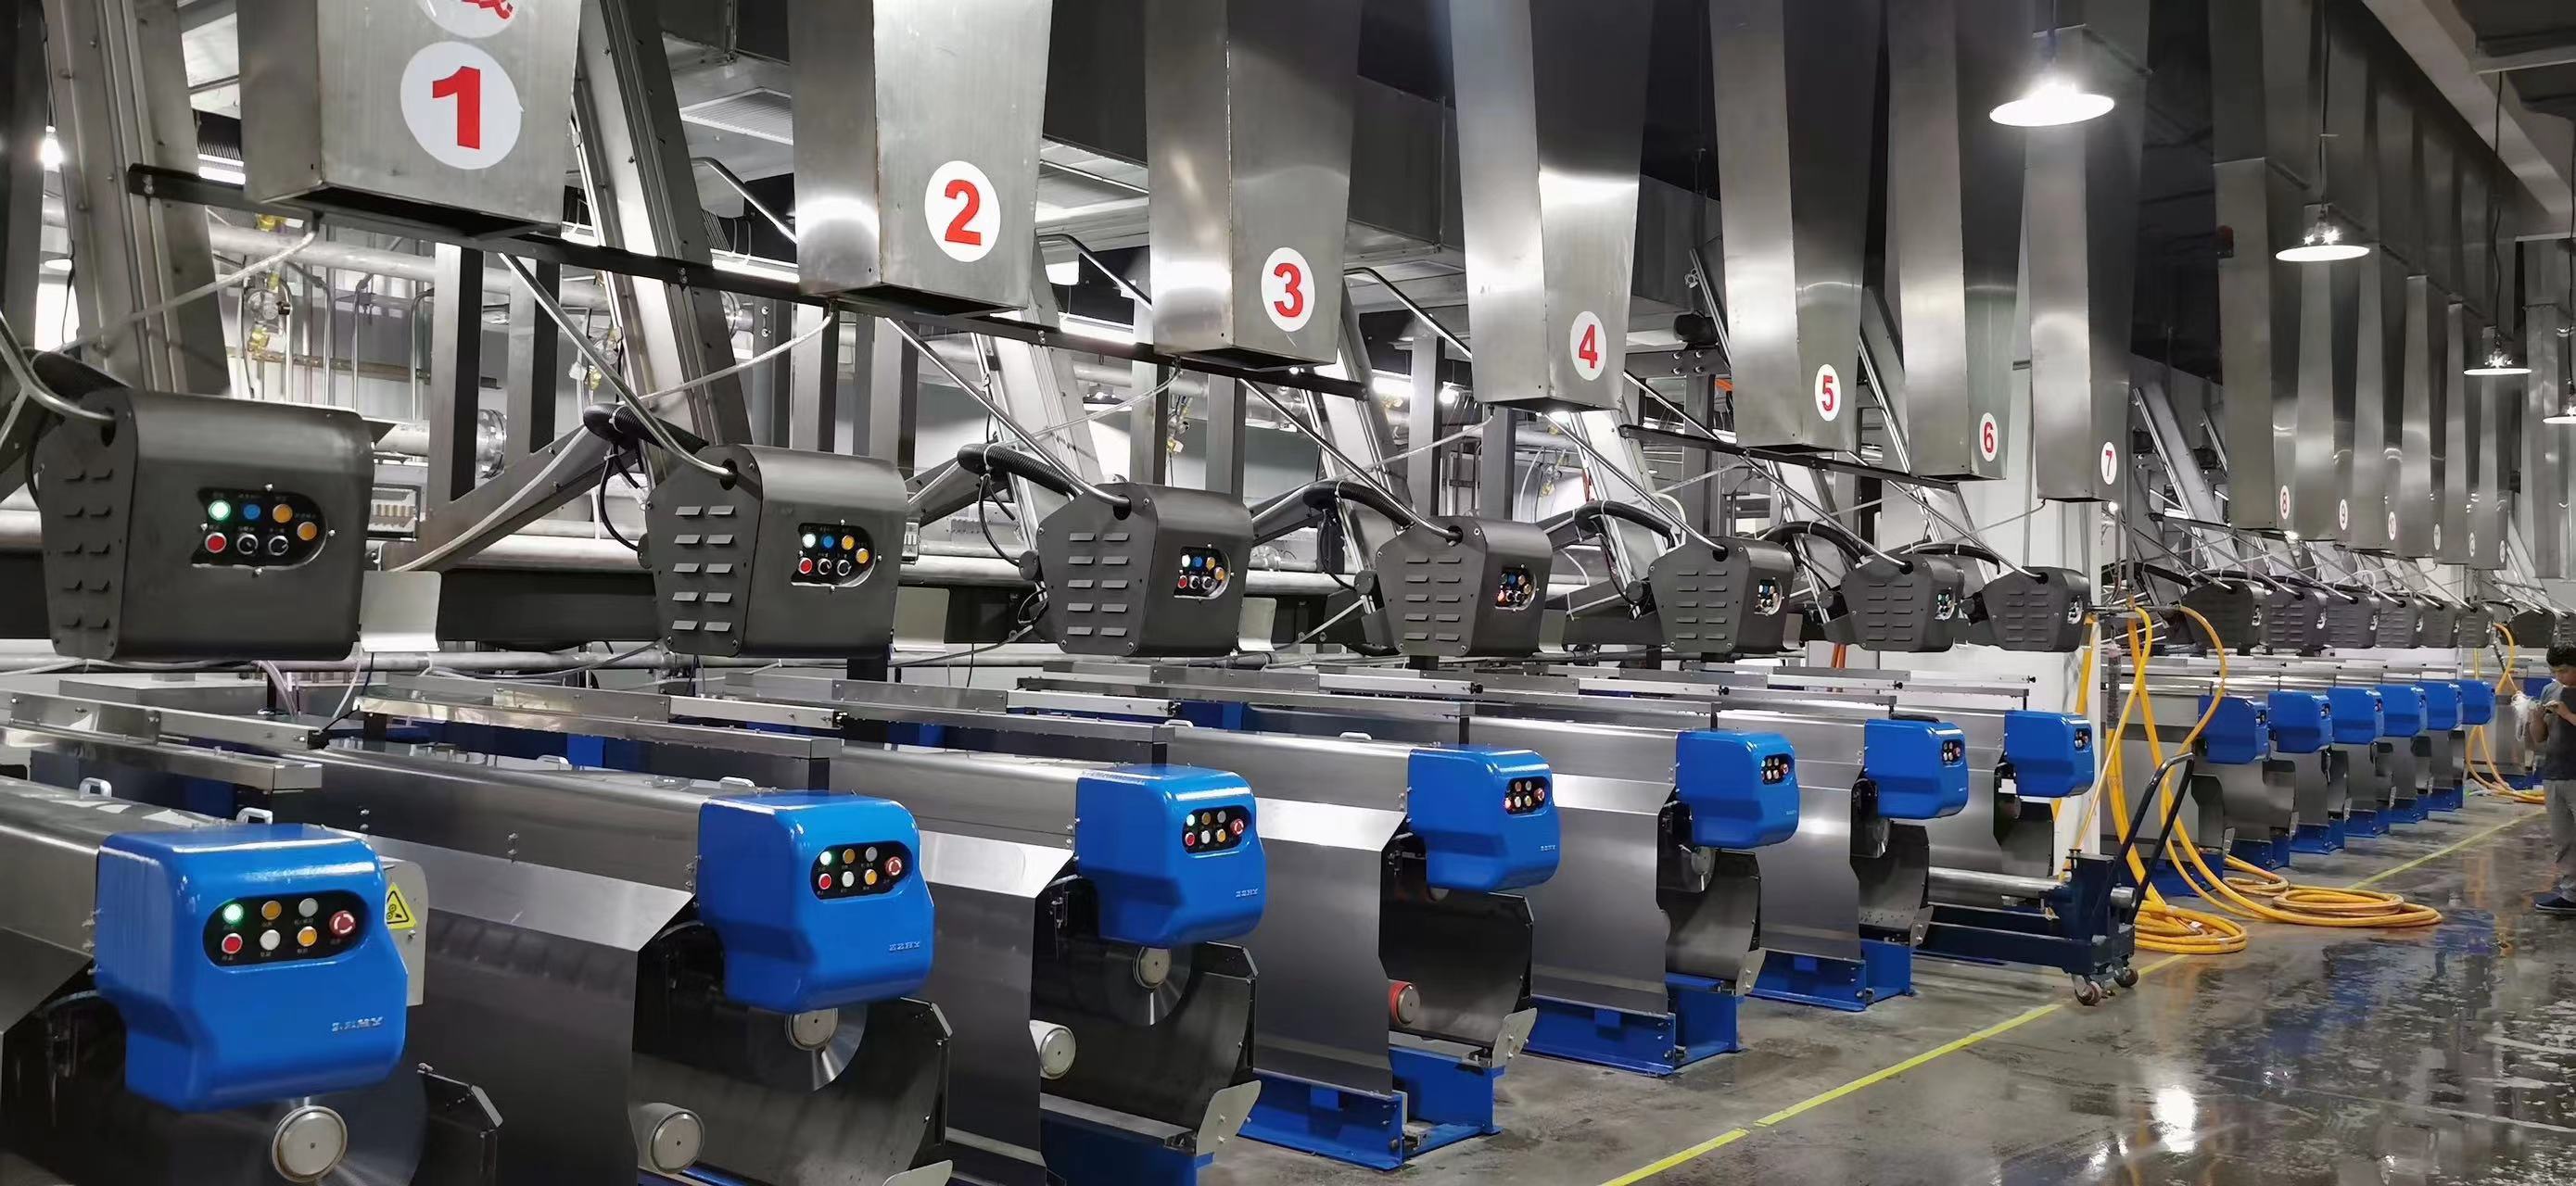
Koeling van de filamenten: Controleer of het afkoelingssysteem de filamenten voldoende en constant koelt. De filamenten moeten snel afkoelen tot de gewenste temperatuur om ze effectief te laten stollen en stabiliseren.
Uniformiteit: Beoordeel de uniformiteit van de koeling over de breedte en lengte van de filamentbundel. Zorg ervoor dat het koelproces consistent is over de gehele dwarsdoorsnede van de filamentbundel om variaties in eigenschappen langs het garen te voorkomen.
Garenkwaliteit: Evalueer de kwaliteit van het geproduceerde garen. Het afkoelingssysteem moet resulteren in garen met de gewenste eigenschappen, zoals een geschikte moleculaire oriëntatie, treksterkte, rek, krimp en andere gespecificeerde eigenschappen.
Procesparameters: Bewaak en regel de procesparameters die verband houden met het afkoelingssysteem, zoals de temperatuur van de koellucht/het koelwater, het debiet, de druk en het ontwerp van de sproeier. Deze parameters moeten worden geoptimaliseerd om de gewenste koelsnelheid en het gewenste koelprofiel te bereiken.
Visuele inspectie: Voer tijdens de productie visuele inspecties uit van de filamenten en garens. Let op tekenen van inconsistente koeling, zoals een oneffen oppervlak, variaties in diameter of zichtbare defecten.
Prestatiebewaking: Bewaak en registreer continu relevante procesparameters, waaronder temperatuur, druk en afkoeltijd, om ervoor te zorgen dat deze binnen het gespecificeerde bereik blijven. Eventuele afwijkingen moeten onmiddellijk worden vastgesteld en gecorrigeerd.
Kwaliteitscontrole: Voer regelmatig kwaliteitscontroles uit op het geproduceerde garen om te controleren of het voldoet aan de vereiste specificaties en normen. Dit kan onder meer controle omvatten van de garensterkte, rekbaarheid, krimp, denier, kleurechtheid en andere relevante eigenschappen.
Door deze factoren te beoordelen en regelmatige controles en kwaliteitscontroles uit te voeren, kunt u ervoor zorgen dat het afkoelingssysteem naar behoren functioneert en filamentgaren van de gewenste kwaliteit produceert. Het is ook belangrijk om rekening te houden met eventuele specifieke eisen of normen die gelden voor uw productieproces en het afkoelingssysteem daarop aan te passen.
En normaal gesproken heb je de keuze uit twee soorten blusmethoden:
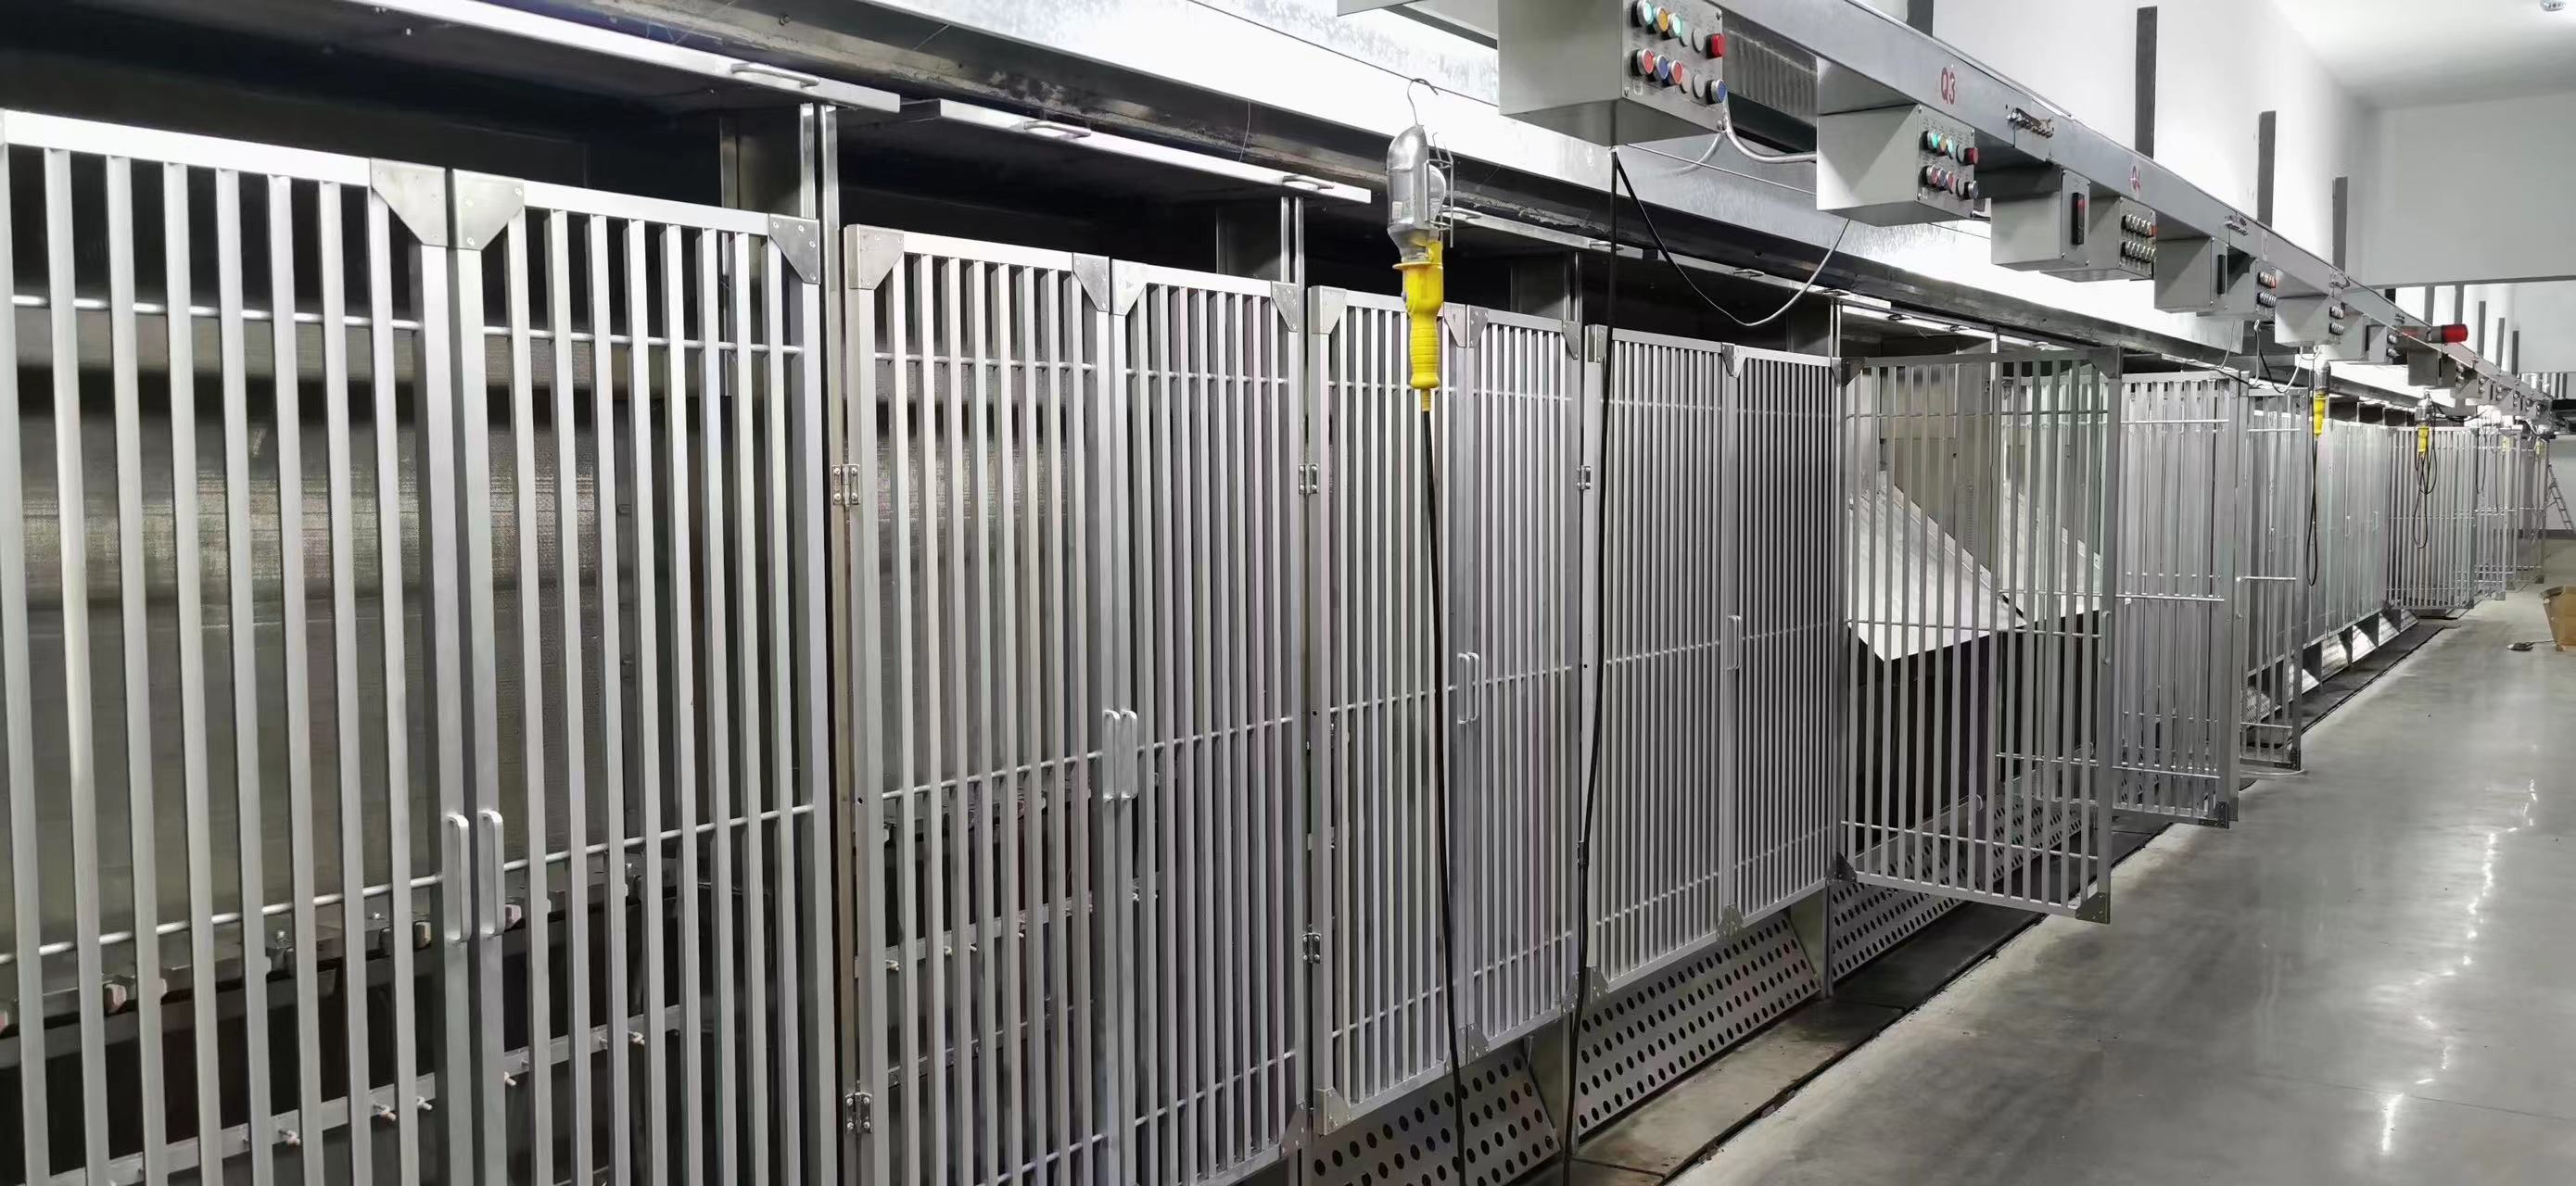
EVO (Edge-Variable Overfeed) afkoeling en kruisafkoeling zijn twee verschillende technieken die worden gebruikt bij de productie van filamentgaren. Hieronder volgen de belangrijkste verschillen:
EVO (Edge-Variable Overfeed) afkoeling: EVO-afkoeling is een gespecialiseerde afkoelingstechniek die voornamelijk wordt gebruikt bij de productie van FDY (Fully Drawn Yarn). Het houdt in dat de afkoelsnelheid van de filamenten, met name aan de randen of zelfkanten van het garen, wordt gecontroleerd. Door de overtoevoer van de filamenten aan de randen tijdens het afkoelingsproces aan te passen, ontstaat er een differentieel krimpverschil tussen het midden en de randen van het garen. Dit differentiële krimpverschil draagt bij aan de ontwikkeling van een gewenste krimpstructuur en een verhoogde volumineuze structuur in de FDY-garens.
Kruiskoeling: Kruiskoeling is een afkoelingsproces dat direct na de extrusie van de filamenten plaatsvindt bij de productie van filamentgaren. Hierbij worden de filamenten snel afgekoeld, bijvoorbeeld met koele lucht of water, om ze te laten stollen en stabiliseren. Kruiskoeling helpt de gewenste moleculaire oriëntatie en fysische eigenschappen van de filamenten te behouden. Het wordt veelvuldig gebruikt bij de productie van verschillende soorten filamentgaren, waaronder POY (Partially Oriented Yarn) en FDY.
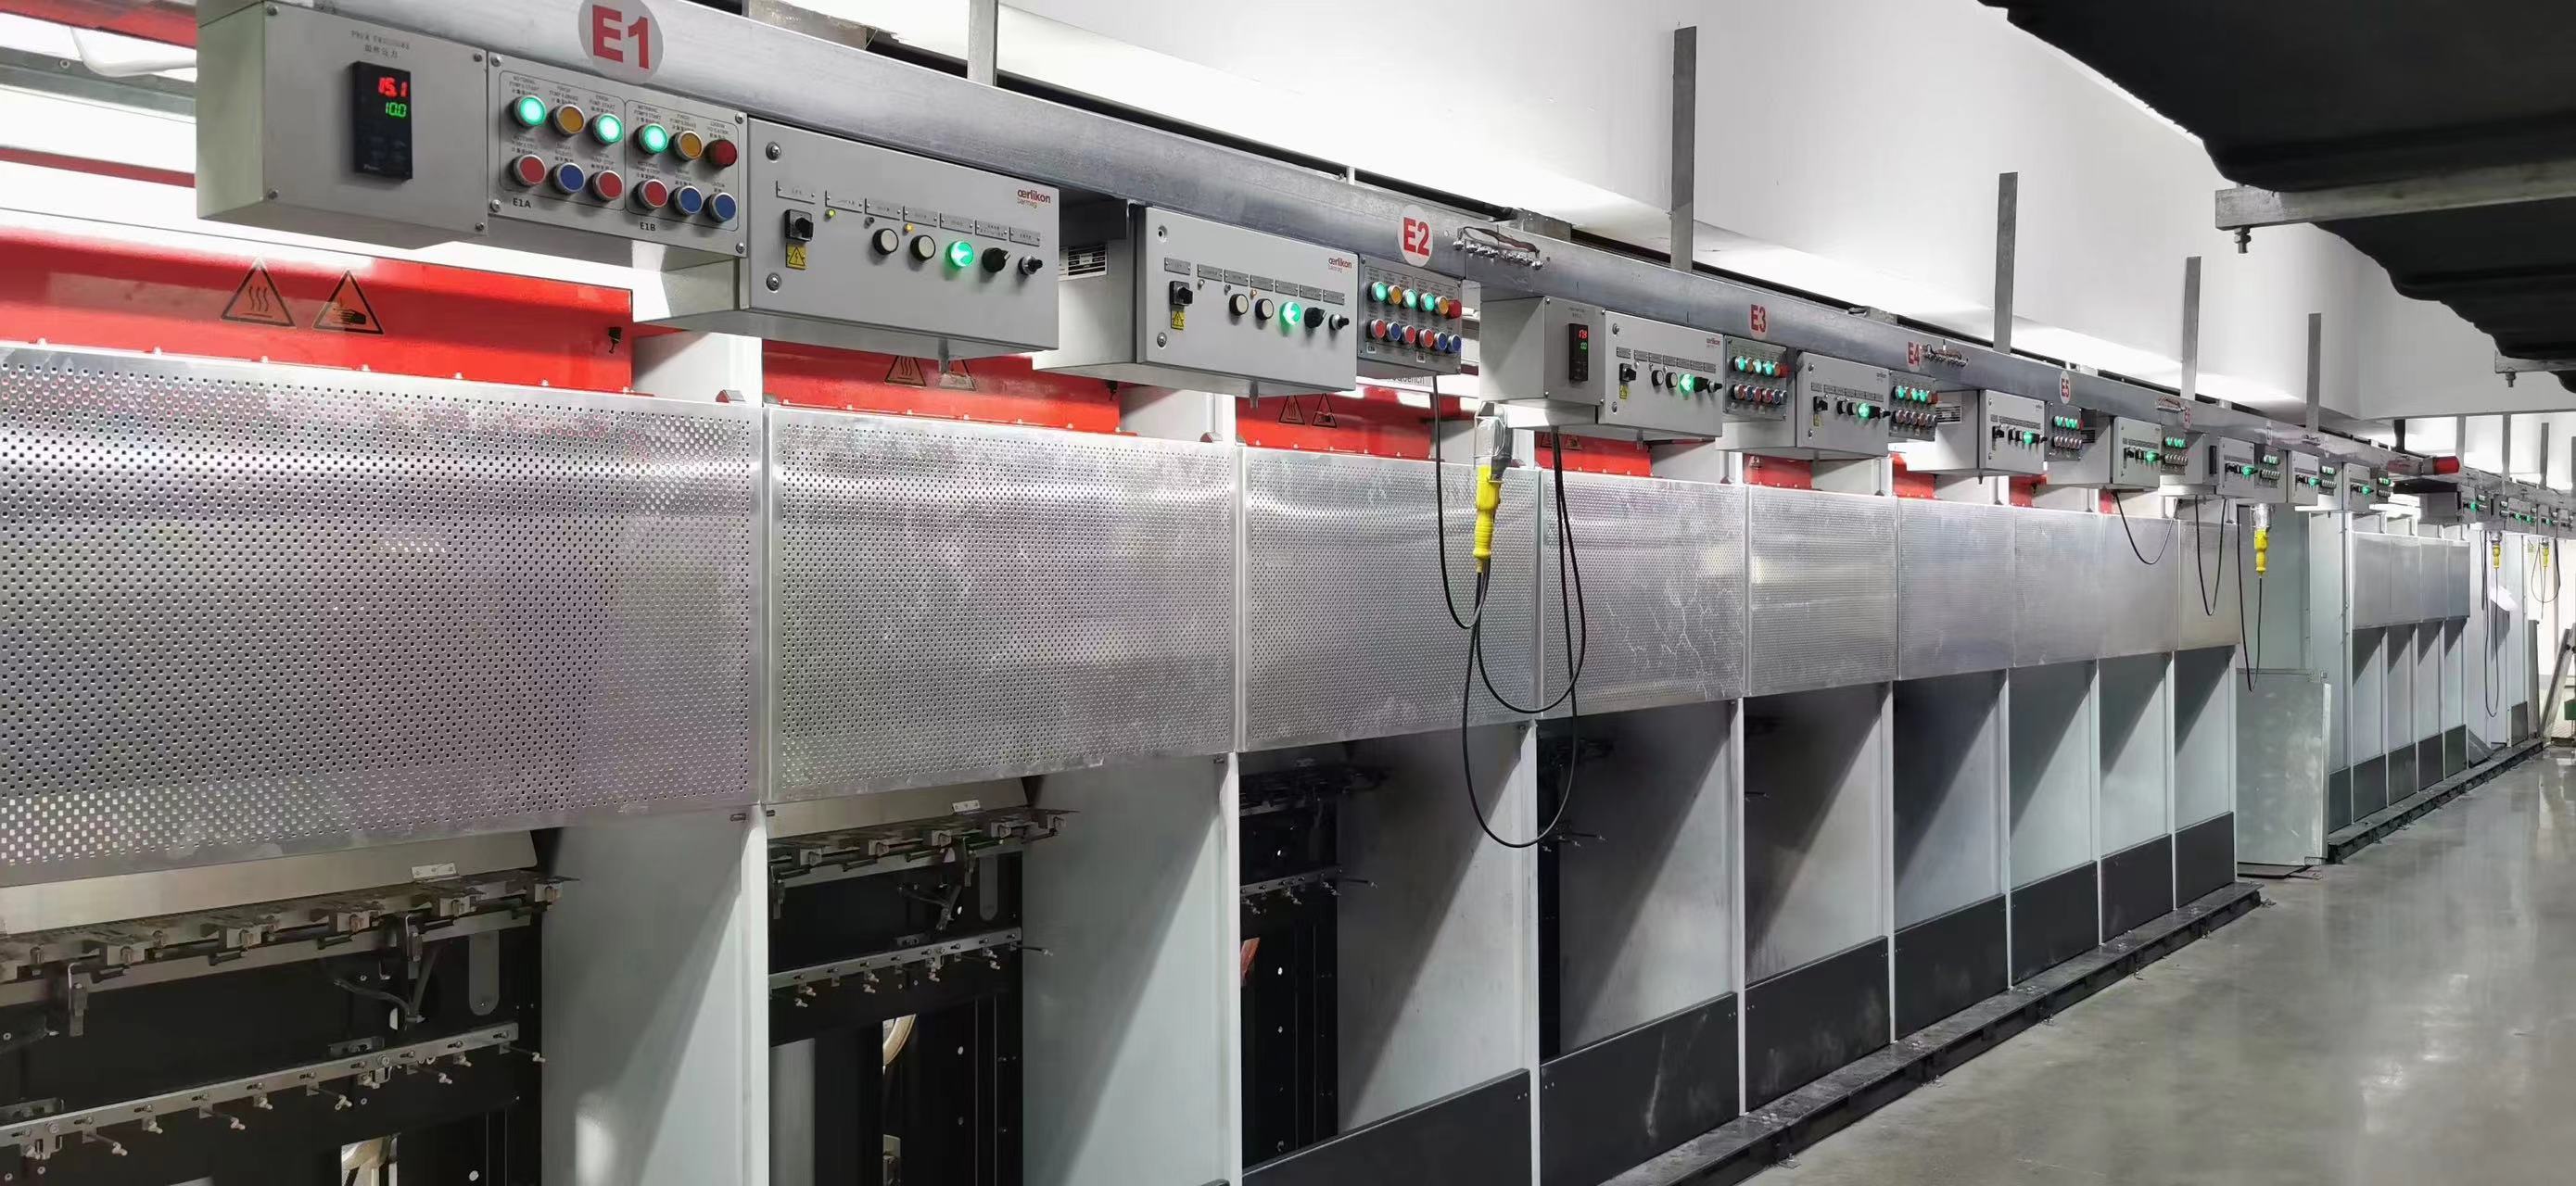
Samenvattend ligt het belangrijkste verschil tussen EVO-quenching en cross-quenching in hun doel en effect. EVO-quenching is specifiek ontworpen om differentiële krimp te creëren en een gewenste krimpstructuur en volume in FDY-garens te bereiken. Cross-quenching daarentegen is een algemeen koelproces dat wordt toegepast om filamenten te stabiliseren en hun moleculaire oriëntatie en fysieke eigenschappen te behouden bij de productie van verschillende soorten filamentgarens.
Geplaatst op: 05-06-2023